




Каков процесс инвестиционного литья для деталей суперсплавы?
 Jun 18, 2025|
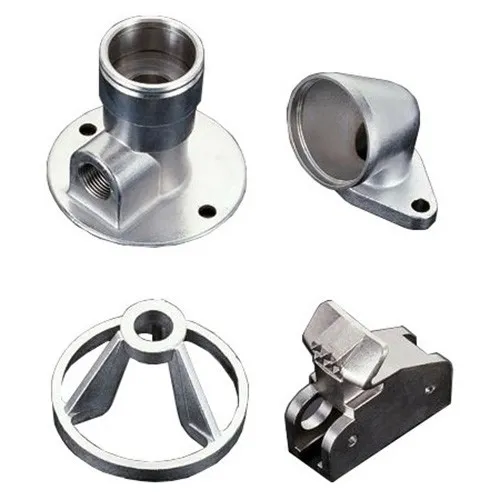
Процесс инвестиционного литья для запчастей Superalloy Metal является высокоспециализированным и сложным методом производства, который произвел революцию в производстве компонентов высокой производительности в различных отраслях. Как ведущий поставщик инвестиционных металлических деталей, я рад поделиться в глубинном взгляде на этот замечательный процесс.
Понимание суперсплавов
Суперсплавы представляют собой класс высокопроизводительных сплавов, которые демонстрируют превосходную механическую прочность, сопротивление деформации термического ползуб, хорошей стабильности поверхности и сопротивлением коррозии или окислению при высоких температурах. Эти уникальные свойства делают их идеальными для применений в аэрокосмической, производстве электроэнергии и автомобильной промышленности, где компоненты часто подвергаются экстремальным условиям. Обычные суперсплавы включают сплавы на основе никеля, на основе кобальта и железо.
Процесс инвестиционного кастинга
Создание шаблона
Первым шагом в процессе инвестиционного литья для деталей Speeralloy Metal создает рисунок. Этот шаблон является точной копией последней части. Как правило, шаблоны изготавливаются из воска, который вводится в точность - обработанную матрицу. Хит предназначен для точной формы и размеров желаемой части суперсплавы. Восковые паттерны предпочтительнее, потому что их можно легко удалить на последующих этапах процесса.
Как только восковой шаблон создается, он может пройти некоторые операции отделки. Это включает в себя обрезку любого избыточного воска и прикрепление стробирующего системы. Система стробирования состоит из каналов и бегунов, которые впоследствии позволят расплавленному суперсплавой течь в полость формы. Несколько восковых узоров могут быть прикреплены к центральному воскому литнику с образованием кластера, что повышает эффективность процесса литья.
Здание снаряда
После того, как восковые узоры будут готовы, следующим шагом является строительство оболочки. Это включает в себя погружение кластера воска в керамическую суспензию. Керамическая суспензия представляет собой смесь тонких керамических частиц и связующего. После погружения рисунок покрыт слоем мелкого песка, который помогает наращивать толщину оболочки. Этот процесс погружения и песчаного покрытия повторяется несколько раз, обычно в 5-10 раз, чтобы построить толстую и прочную керамическую оболочку вокруг воска.
Каждый слой керамической оболочки служит определенной цели. Внутренние слои изготовлены из более тонких керамических частиц, чтобы обеспечить гладкую поверхность в конечной части. Внешние слои, с другой стороны, сделаны из более грубого песка, чтобы обеспечить прочность и жесткость для оболочки. Когда слои накапливаются, оболочка становится все более и более надежной, способной выдерживать высокие температуры и давление, связанные с литьем суперсплавов.
Depaxing
Как только керамическая оболочка полностью сформирована, воск необходимо удалить. Это делается с помощью процесса, называемого DeWaxing. Наиболее распространенным методом является автоклавирование Steam. В этом процессе керамическая оболочка помещается в автоклав, и вводится пара высокого давления. Тепло от пара растает воск, а расплавленный воск вытекает из оболочки через систему стробирования.
Другим методом DeWaxing является использование процесса Flash Fire. В этом процессе керамическая оболочка быстро нагревается до высокой температуры, в результате чего воск испаряется и сгорает. После обезживания керамическая оболочка остается с полостью в точной форме суперсплавной части вместе с системой стробирования.
До - нагревание
Перед тем, как залить расплавленное суперсплав, керамическая оболочка должна быть предварительно нагрета. Предварительный нагрев имеет решающее значение по нескольким причинам. Во -первых, это помогает удалить любую оставшуюся влагу в керамической оболочке, что может вызвать дефекты в финальном литье, если не удалить. Во -вторых, предварительное нагревание уменьшает тепловой удар, который будет испытывать оболочку, когда выливается расплавленное суперсплав. Если оболочка не предварительно нагревается, внезапное введение горячего расплавленного металла может привести к тресну, что приведет к дефектному литью.

Предварительная температура нагрева зависит от типа отбрасываемого суперплава. Для большинства суперсплавов керамическая оболочка предварительно нагревается до температуры от 800 до 1200 ° C. Этот температурный диапазон гарантирует, что оболочка находится при соответствующей температуре для получения расплавленного суперплава без каких -либо проблем.
Таяние и наливание
Суперплава растоплен в специализированной печи. Процесс плавления требует точного контроля температуры и атмосферы. Для суперсплавов вакуум или инертных газовых атмосфер часто используются для предотвращения окисления и загрязнения расплавленного металла. Печь нагревается до температуры, достаточно высокой, чтобы растопить суперплав, как правило, в диапазоне от 1300 до 1600 ° C, в зависимости от конкретной составы сплава.
После того, как суперплава полностью расплавлен, он тщательно выливается в предварительно нагретую керамическую оболочку. Гравитационная заливка является общим методом, где расплавленный металл течет в оболочку под силой тяжести. Тем не менее, для более сложных или высоких точных деталей, заливка давления или центробежная залива может использоваться, чтобы убедиться, что расплавленный металл равномерно заполняет всю полость формы.
Охлаждение и затвердевание
После того, как расплавленное суперсплавы вливается в керамическую оболочку, он начинает охлаждать и затвердеть. Скорость охлаждения тщательно контролируется, чтобы обеспечить правильное образование желаемой микроструктуры в суперплате. Медленная скорость охлаждения может привести к грубым микроструктуре, которая может снизить механические свойства детали. С другой стороны, очень быстрая скорость охлаждения может привести к внутренним напряжениям и растрескиванию в литье.
Процесс охлаждения может занять несколько часов, в зависимости от размера и сложности детали. После того, как суперсплав полностью затвердевает, керамическая оболочка удаляется. Обычно это делается механическими средствами, такими как вибрация или песочная обработка.
Отделочные операции
После того, как кастинг удален из керамической оболочки, он подвергается серии отдельных операций. Это включает в себя сокращение стробирования системы, которая больше не нужна. Затем часть подвергается различным операциям обработки, такими как измельчение, фрезерование и бурение, для достижения конечных размеров и отделки поверхности. Тепловая обработка также может быть выполнена для улучшения механических свойств части суперсплавы.
Преимущества инвестиционного литья для запчастей для суперплагии металлов
Инвестиционные кастинг предлагают несколько преимуществ, когда дело доходит до производства металлических деталей. Во -первых, это позволяет создавать сложные формы с высокой точностью. Запчасти для суперсплавы, используемые в аэрокосмической и других высоких технологических отраслях, часто имеют сложные геометрии, которые трудно или невозможно достичь с помощью других методов производства. Инвестиционное литье может точно воспроизводить эти сложные формы, гарантируя, что детали соответствуют строгим требованиям к проектированию.
Во -вторых, инвестиционное литье обеспечивает хорошую поверхностную отделку. Прекрасные керамические внутренние слои оболочки приводят к гладкой поверхности на конечной части, что снижает необходимость в обширной пост - обработке. Это не только экономит время и стоимость, но и помогает поддерживать целостность поверхности суперсплавы.
В -третьих, инвестиционное литье подходит для малого - до среднего размера. Это экономичный метод для производства ограниченного количества высоких качественных суперсплавных деталей. Это делает его идеальным для производства прототипов и специализированных компонентов.
Применение инвестиций - актеры с литы
Инвестиции - запасные детали с литыми ссоры находят приложения в широком спектре отраслей. В аэрокосмической промышленности они используются в турбинных лопастях, турбинных лопастях и других компонентах двигателя. Эти детали должны выдерживать высокие температуры, высокие давления и экстремальные механические напряжения во время полета. Превосходные высокие температурные свойства Superalloys делают их материалом для этих критических применений.
В индустрии производства электроэнергии инвестиции - литые суперсплавительные детали используются в газовых турбинах и паровых турбинах. Они помогают повысить эффективность и надежность электростанций, выдерживая суровые условия работы.
В автомобильной промышленности суперсплавные детали используются в двигателях с высоким уровнем производительности, особенно в гоночных автомобилях. Эти детали могут повысить производительность и долговечность двигателя.
Заключение
Как поставщик инвестиционных металлических деталей, я хорошо знаю важность процесса инвестиционного литья для деталей суперсплавы. Это сложный, но высокоэффективный метод для производства высоких качественных, высоких компонентов производительности. Независимо от того, находитесь ли вы в аэрокосмической, производстве электроэнергии или автомобильной промышленности, если вы ищете точность - литые суперсплавы, у нас есть опыт и возможности для удовлетворения ваших потребностей.
Если вы заинтересованы в нашихИнвестиционное литье из сплава стальной сталиВПотерянные металлические детали восковых литей, илиТочные листовые стальные детали, пожалуйста, не стесняйтесь обращаться к нам для закупок и дальнейших обсуждений. Мы стремимся предоставить вам лучшие - качественные инвестиции в суперсплавы - запчасти по конкурентоспособным ценам.
Ссылки
- Кэмпбелл, Дж. (2003). Кастинг. Баттерворт - Хейнеманн.
- Дэвис, младший (ред.). (1994). Суперсплавы: техническое руководство. ASM International.
- Pehlke, RD (1993). Принципы затвердевания. Общество минералов, металлов и материалов.